



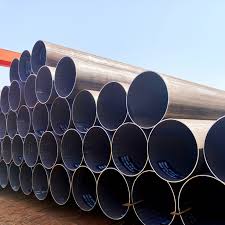
Tubería de soldadura por arco sumergido longitudinal (LSAW) API 5L X65
Descripción básica
Una especificación estándar paratubería de acero soldada por arco- longitudinalmente sumergidobajo elAPI 5Lespecificación.Grado X65es unacero para tuberías de alta-resistenciaAmpliamente utilizado en aplicaciones exigentes de transmisión de petróleo y gas, ofrece un aumento significativo de resistencia con respecto al X60 y al mismo tiempo mantiene una excelente tenacidad y soldabilidad para condiciones de servicio críticas.
Explicación del nombre
| Parte | Significado |
|---|---|
| API | Instituto Americano del Petróleo |
| 5L | Especificación para tuberías de conducción para sistemas de transporte por tuberías. |
| X65 | Designación de grado –X= grado de canalización,65= límite elástico mínimo en ksi (65 000 psi/448 MPa) |
| Soldadura longitudinal por arco sumergido (LSAW) | Proceso de fabricación: las placas de acero se forman y sueldan a lo largo de una única costura longitudinal recta mediante soldadura por arco sumergido con metal de aportación añadido. También conocido como SAWL (Longitudinal soldada por arco sumergido) |
Características clave de la tubería API 5L X65 LSAW
| Característica | Descripción |
|---|---|
| Tipo de material | Acero de alta-resistencia y baja-aleación (HSLA)– micro-aleación con niobio, vanadio o titanio para refinar el grano y mejorar la resistencia |
| Fabricación | LSAW (soldadura por arco sumergido longitudinal)– placas formadas por procesos UOE, JCOE o RBE, luego soldadas con arco sumergido por dentro y por fuera |
| Niveles de especificaciones del producto | PSL1oPSL2(PSL2 requiere pruebas de impacto obligatorias, controles químicos más estrictos y límites de resistencia máxima específicos) |
| Fuerza de producción | 448 MPa (65 000 psi) mínimo(PSL1);448-600MParango típico de PSL2 |
| Resistencia a la tracción | 531 MPa (77 000 psi) mínimo(PSL1);531-758MParango típico de PSL2 |
| Alargamiento | Mínimo21-23%dependiendo del espesor de la pared |
| Ventaja clave | Alta relación de resistencia-a-peso– permite paredes más delgadas para la misma presión, reduciendo el costo y el peso del material |
| Diámetros típicos | 323,9 mm a 1626 mm(12" a 64"): el proceso LSAW permite diámetros grandes; Disponible hasta 72" de algunos fabricantes. |
| Espesor de pared típico | 6,0 mm a 60 mm(hasta 80 mm disponibles en algunos fabricantes) |
| Longitud | 6 ma 12,3 mestándar; hasta 18 m disponibles |
Composición química (API 5L X65)
| Elemento | PSL1 (% máx.) | PSL2 (% máx.) | Notas |
|---|---|---|---|
| Carbono (C) | 0.26 | 0.22 | PSL2 tiene un control significativamente más estricto de soldabilidad y tenacidad |
| Manganeso (Mn) | 1.45 | 1.45 | Proporciona fuerza |
| Fósforo (P) | 0.030 | 0.025 | Más estricto en PSL2 |
| Azufre (S) | 0.030 | 0.015 | Significativamente más ajustado en PSL2 para mayor dureza. |
| Silicio (Si) | - | 0,45 máx. | Especificado en PSL2 |
| Vanadio (V) | 0,15 máx. | 0,15 máx. | Micro-aleación |
| Niobio (Nb) | 0,05 máx. | 0,05 máx. | Micro-aleación |
| Titanio (Ti) | 0,04 máx. | 0,04 máx. | Micro-aleación: forma precipitados de TiN que refinan la estructura del grano. |
Nota:Los controles químicos más estrictos en PSL2 son particularmente importantes para aplicaciones de servicios ácidos y tenacidad a bajas-temperaturas. Los desarrollos recientes para aplicaciones exigentes como el transporte de CO₂ supercrítico utilizan diseños de aleaciones avanzados con adiciones de Ni, Cr y Cu.
Propiedades mecánicas
| Propiedad | PSL1 | PSL2 |
|---|---|---|
| Límite elástico (mín.) | 448 MPa (65 ksi) | 448 MPa (65 ksi) |
| Límite elástico (máx.) | No especificado | 600 MPa (87 ksi)típico |
| Resistencia a la tracción (mín.) | 531 MPa (77 ksi) | 531 MPa (77 ksi) |
| Resistencia a la tracción (máx.) | No especificado | 758 MPa (110 ksi) |
| Relación de rendimiento-a-tensión (máx.) | No especificado | 0.93 |
| Alargamiento | 21% mínimo | 21% mínimo |
| Energía de impacto (muesca Charpy V-) | No requerido | Requerido según las tablas API 5L– promedio mínimo típico de 41 J a la temperatura especificada |
Nota:PSL2 requiere pruebas de impacto con muesca Charpy V-a temperaturas específicas, lo que garantiza una dureza adecuada para aplicaciones críticas. Los grados X65M avanzados pueden lograr una tenacidad excepcional a bajas-temperaturas:>350 J a -45 grados for base metal, with weld and HAZ >200 J .
PSL1 frente a PSL2 para tubería X65 LSAW
| Aspecto | PSL1 | PSL2 |
|---|---|---|
| Química | Límites estándar (C menor o igual a 0,26%, S menor o igual a 0,030%) | Controles más estrictos(C Menor o igual a 0,22%, S Menor o igual a 0,015%) |
| Fortaleza | Min solo especificado | Mínimo y máximoespecificado (evita el exceso de-fuerza) |
| Pruebas de impacto | No requerido | Obligatorioa temperatura especificada |
| Equivalente de carbono | No requerido | Calculado y controlado |
| Requisitos de END | Estándar | Más estricto: inspección no destructiva obligatoria |
| Proceso de dar un título | Certificados cuando se especifica | Certificados obligatorios(SR 15.1) |
| Trazabilidad | Limitado | Trazabilidad totaldespués de completar las pruebas |
| Uso típico | Servicios generales, líneas de agua. | Servicio crítico, servicio amargo, baja temperatura, costa afuera |
Designaciones de grados PSL2
| Designación | Significado |
|---|---|
| X65Q | Templado y revenido |
| X65M | Procesado termo-controlado mecánicamente (TMCP): ofrece una dureza superior |
Proceso de fabricación de LSAW
Métodos de formación
| Método | Descripción | Diámetros típicos |
|---|---|---|
| UOE | Placa prensada en forma de U-, luego en forma de O-, expandida después de soldar | 508-1118 milímetros (20"-44") |
| JCOE | Pasos progresivos de formación de J-C-O, ampliados después de la soldadura | 406-1626 milímetros (16"-64") |
| RBE | Proceso de doblado de rollos | Varios |
Pasos del proceso
Selección de plato:Las placas de acero-de alta calidad se seleccionan según las especificaciones requeridas. Para X65, las placas a menudo se producen utilizando TMCP (procesamiento termo-mecánico controlado) con adiciones de micro-aleaciones.
Preparación del plato:Fresado de cantos para biseles precisos, pruebas ultrasónicas para laminaciones
Formando:El prensado hidráulico progresivo (JCOE o UOE) crea una redondez uniforme
Soldadura por puntos:Asegura la costura temporalmente
Soldadura por arco sumergido:La SAW de múltiples hilos aplica soldadura interna y luego soldadura externa para una penetración total bajo fundente. Para aplicaciones críticas, se utilizan metales de aportación avanzados con microaleaciones de Ni-Mo-Ti.
Expansión mecánica:Tubería expandida a dimensiones precisas para lograr tolerancias estrictas y reducir la tensión residual
END y pruebas:Pruebas 100% ultrasónicas, examen radiográfico cuando se especifique, prueba hidrostática
Refinamiento:Biselado final (según ANSI B16.25), aplicación de recubrimiento según lo especificado
Disponibilidad de tamaño
| Parámetro | Rango | Notas |
|---|---|---|
| Diámetro externo | 323,9 mm a 1820 mm(12" a 72") | El proceso LSAW permite diámetros grandes; rango estándar: 14"-60" |
| Espesor de la pared | 6,0 mm a 60 mm | Hasta 80 mm disponibles en algunos fabricantes |
| Longitud | 6 ma 12,3 mestándar;hasta 18 metrosdisponible | Proceso JCOE normalmente de 8 a 12,2 m |
| Finalizar | Extremos lisos, extremos biselados según ANSI B16.25 | Biselado para soldadura estándar. |
Disponibilidad típica de espesor de pared por diámetro (X65)
| DE (pulgadas) | DE (mm) | Rango de espesor de pared (mm) |
|---|---|---|
| 16" | 406 | 6.0 - 10.5 |
| 20" | 508 | 6.0 - 12.5 |
| 24" | 610 | 6.0 - 14.5 |
| 30" | 762 | 7.0 - 17.5 |
| 36" | 914 | 8.0 - 20.5 |
| 40" | 1016 | 8.0 - 22.5 |
| 48" | 1219 | 9.0 - 23.5 |
| 56" | 1422 | 10.0 - 23.8 |
| 60" | 1524 | 10.0 - 23.8 |
| 64" | 1626 | 10.0 - 24.8 |
Microestructura y metalurgia
La tubería X65 LSAW presenta una microestructura cuidadosamente diseñada:
| Región | Microestructura | Características |
|---|---|---|
| Metal común | Ferrita de grano fino-perlita degenerada | Producido a través de TMCP; Contiene precipitados finos de Ti(C,N) (~1,5 μm) para el refinamiento del grano. |
| Zona afectada por el calor (ZAT) | Región-de grano grueso con pequeña bainita superior | Debe controlarse mediante el diseño de la aleación para mantener la tenacidad. |
| Zona de fusión (soldadura) | Ferrita predominantemente acicular | Contiene precipitados esféricos de Ti(C,N) (~0,8 μm); La química optimizada del metal de aportación es fundamental para la tenacidad. |
Desarrollo avanzado de X65M:Para aplicaciones exigentes como el transporte de CO₂ supercrítico, las modernas tuberías X65M logran:
-45°C impact energy >350 J(metal común)
Weld and HAZ average impact >200 Ja -45 grados
DWTT GRASA85%(temperatura de transición de aparición de fractura) de -38 grados
Límites de grano de ángulo alto-en soldadura exterior: 68,9%
Austenita residual:~2,5% para mayor dureza
Requisitos de prueba e inspección
| Tipo de prueba | Objetivo |
|---|---|
| Análisis químico | Verifique que la composición cumpla con los límites API 5L |
| Prueba de tracción | Confirmar el rendimiento y la resistencia a la tracción (metal base y soldadura) |
| Prueba de aplanamiento | comprobar ductilidad |
| Prueba de flexión | Verificar la integridad y ductilidad de la soldadura. |
| Prueba de impacto (muesca Charpy V-) | Requerido para PSL2a temperatura especificada – típico 41 J mínimo |
| Prueba hidrostática | Prueba de estanqueidad-de fugas: cada tubería se prueba individualmente |
| Examen ultrasónico | 100%de cordón de soldadura para defectos internos |
| Examen radiográfico (rayos X-) | Cuando se especifica mediante requisitos suplementarios |
| DWTT (Prueba de desgarro por caída de peso) | Para verificación de tenacidad a la fractura cuando se especifique |
| Inspección dimensional | Verifique el diámetro exterior, el espesor de la pared, la rectitud y la cuadratura de los extremos. |
| Inspección visual | Condición de la superficie, apariencia de la soldadura. |
Certificado de prueba de molino:EN 10204/3.1B normalmente proporcionado para PSL2
Opciones de revestimiento y protección
| Tipo de revestimiento | Solicitud |
|---|---|
| Negro(desnudo) | Acabado laminado estándar, uso en interiores |
| Barniz/aceite antioxidante | Protección temporal durante el tránsito |
| pintura negra | Protección básica contra la corrosión |
| 3LPE (polietileno de 3 capas) | Tuberías enterradas, ambientes hostiles |
| FBE (epoxi adherido por fusión) | Protección contra la corrosión |
| Epoxi de alquitrán de hulla | Protección-de alta resistencia |
| Recubrimiento bituminoso | servicio enterrado |
| Recubrimiento de peso para concreto (CWC) | Tuberías marinas (flotabilidad negativa) |
Tabla comparativa: X65 frente a grados adyacentes
| Calificación | Límite elástico (MPa) mín. | Resistencia a la tracción (MPa) mín. | Posición |
|---|---|---|---|
| X60 | 414 | 517 | Alta resistencia |
| X65 | 448 | 531 | Mayor resistencia |
| X70 | 483 | 565 | Resistencia ultra-alta |
| X80 | 552 | 621 | Muy alta resistencia |
Aumento porcentual:X65 ofrece aproximadamente8% mayor límite elástico que X60(448 MPa frente a . 414 MPa).
Dónde encaja X65 entre los grados API 5L
| Calificación | Rendimiento (mín., MPa) | Aplicación típica |
|---|---|---|
| B | 241 | Recolección de baja-presión, servicios públicos |
| X42 | 290 | Líneas de recolección, distribución. |
| X52 | 359 | Transmisión de presión-media |
| X60 | 414 | Transmisión de alta-presión |
| X65 | 448 | Transmisión de alta-presión, oleoductos marinos, servicio ártico |
| X70 | 483 | Larga-distancia, alta-presión |
| X80 | 552 | Líneas troncales de presión ultra-alta- |
X65 es el grado preferido para aplicaciones exigentes en alta mar y árticasdonde se requiere una combinación de alta resistencia y excelente tenacidad a bajas-temperaturas.
Aplicaciones comunes
| Industria | Aplicaciones |
|---|---|
| Petróleo y gas | Tuberías de transmisión de alta-presión, sistemas de recolección |
| Costa afuera | Tuberías submarinas, elevadores de plataformas, instalaciones marinas. |
| Gas natural | Líneas de transmisión de gas-de larga distancia, redes de distribución de gas |
| Servicio Ártico | Tuberías de baja-temperatura que requieren una dureza excepcional (probadas a -45 grados o menos) |
| Transmisión de agua | Tuberías de agua de alta-presión, tuberías de plantas desalinizadoras |
| Petroquímico | Líneas de proceso, transporte industrial a presiones elevadas. |
| Proyectos CCUS | Tuberías de transporte de CO₂ supercrítico (aplicaciones avanzadas) |
| Infraestructura | Proyectos de ingeniería que requieren tuberías de alta-resistencia |
Ventajas del grado X65
| Ventaja | Descripción |
|---|---|
| Alta resistencia | Significativamente superior a X60 (448 MPa frente a . 414 MPa): permite presiones operativas más altas o paredes más delgadas |
| Excelente dureza | Las opciones PSL2 brindan propiedades de impacto garantizadas para entornos exigentes, incluido el servicio ártico. |
| Reducción de peso | La mayor relación entre resistencia-y-peso reduce el coste del material y los requisitos de la estructura de soporte. |
| Soldabilidad | La química controlada y el equivalente bajo en carbono garantizan una buena soldabilidad en campo, aunque se debe optimizar el contenido de Ti. |
| Opciones de servicio amargo | Disponible con cumplimiento NACE MR0175/ISO 15156 para entornos H₂S |
| Rendimiento offshore comprobado | Ampliamente utilizado en proyectos de tuberías costa afuera en todo el mundo. |
| Rendimiento superior a bajas-temperaturas | Los grados avanzados X65M logran una dureza excepcional a -45 grados y menos |
Ventajas de la fabricación LSAW para X65
| Ventaja | Descripción |
|---|---|
| Capacidad de gran diámetro | Puede producir tuberías de 12" a 72"+ de diámetro, ideal para líneas de transmisión de alta-presión |
| Paredes gruesas | Adecuado para aplicaciones de alta-presión que requieren un espesor de pared sustancial (hasta 60-80 mm) |
| Alta integridad estructural | La costura longitudinal única proporciona una resistencia superior, con soldadura de penetración total-que garantiza un riesgo mínimo de defectos. |
| Excelente precisión dimensional | Las estrictas tolerancias en diámetro exterior, ovalidad y rectitud reducen los problemas de instalación |
| Control de estrés residual | El paso de expansión mecánica reduce la tensión residual y mejora el límite elástico |
| Dureza mejorada | Opciones de PSL2 con pruebas de muesca Charpy V-para baja-temperatura y servicio en alta mar; Las placas TMCP avanzadas proporcionan una resistencia HAZ excepcional |
| Seguro de calidad | Soldadura automatizada con parámetros registrados; trazabilidad completa de END |
Equivalentes internacionales
| Estándar | Grado equivalente | Notas |
|---|---|---|
| ISO 3183 | L450 | Armonizado con API 5L |
| GB/T 9711 | L450 | equivalente chino |
| CSA Z245 | Grado 448 | estándar canadiense |
| SO DNV-F101 | Grado 450 | Estándar offshore |
Notas de selección importantes
1. X65 frente a grados inferiores/superiores
X65es adecuado paralíneas de transmisión de alta-presión, tuberías costa afuera y servicios árticosdonde se requiere mayor dureza
Para presiones más bajas, considereX60 o X52para la optimización de costos
Para presiones ultra-altas o aplicaciones en aguas profundas, considereX70 o X80
X65 ofrece laEquilibrio óptimo entre fuerza y dureza.para muchas aplicaciones exigentes
2. Selección de PSL1 frente a PSL2
PSL1:Suficiente para servicios generales, líneas de agua y aplicaciones no-críticas a temperaturas moderadas
PSL2: Recomendado para:
Servicio de baja-temperatura (requiere pruebas de impacto)
Servicio amargo (entornos H₂S con cumplimiento NACE)
Líneas críticas de alta-presión
Aplicaciones costa afuera y submarinas
Instalaciones para climas árticos y fríos
Cumplimiento regulatorio (líneas DOT, FERC, FEMSA)
3. Selección del proceso de fabricación
LSAWes preferido para:
Diámetros grandes (mayor o igual a 16")
Líneas de transmisión de alta-presión
Servicio offshore y crítico
Cuando se especifica costura recta para facilitar el END
Aplicaciones de paredes gruesas que requieren alta resistencia
4. Pruebas y certificación
Certificación estándar:ES 10204 3.1(pruebas independientes del fabricante)
Para proyectos críticos:ES 10204 3.2(pruebas presenciadas por terceros-)
Asegúrese de que el certificado de prueba del molino incluya: composición química, propiedades mecánicas, resultados de END y resultados de pruebas hidrostáticas.
Para servicio amargo: Especifique el cumplimiento de NACE MR0175/ISO 15156
Inspección-de terceros realizada por SGS, BV y Lloyds comúnmente aceptada para proyectos críticos
5. Ajuste de la aplicación
Tuberías costa afuera:X65 PSL2 con requisitos suplementarios (dureza DWTT, CTOD, HAZ)
Servicio ártico:Especifique PSL2 con prueba de impacto a -45 grados o menos
Servicio amargo:Especifique X65 PSL2 con cumplimiento de NACE MR0175/ISO 15156
Transmisión de gas a alta-presión:X65 PSL2 con prueba de impacto Charpy
Líneas de suministro de agua:X65 PSL1 es común y económico para redes principales de alta-presión
Proyectos CCUS:X65M avanzado con excepcional-resistencia a bajas temperaturas
Conclusión final: Tubería API 5L X65 LSAWes unTubería soldada de gran-resistencia y-diámetroDiseñado específicamente para aplicaciones exigentes que requieren un equilibrio óptimo entre resistencia y dureza. Con un límite elástico mínimo de65.000 psi (448 MPa), ofrece aproximadamente8% mayor resistencia que X60manteniendo al mismo tiempo una excelente soldabilidad y un rendimiento a bajas-temperaturas. Es el grado preferido paraTuberías marinas, instalaciones árticas y sistemas críticos de transmisión de alta-presión.donde una mayor dureza es esencial. El proceso de fabricación LSAW permite la producción de tuberías a partir de12" a 72" de diámetrocon espesores de pared de hasta80mm, lo que lo hace ideal para sistemas de tuberías de gran-diámetro y alta-presión en todo el mundo. Para aplicaciones exigentes, especifiquePSL2con pruebas de impacto de muesca Charpy V-a la temperatura de servicio requerida. AvanzadoX65M (TMCP)Los grados pueden lograr una tenacidad excepcional que excede350 J a -45 grados, adecuado para los entornos más exigentes , incluido el transporte de CO₂ supercrítico .


