Jan 05, 2026
Dejar un mensaje
Tubería de soldadura por arco sumergido en espiral ASTM A252 Gr.3

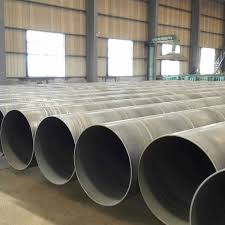
Tubería de pilotaje soldada por arco sumergido en espiral (SSAW) ASTM A252 Grado 3: Especificación técnica
1. Descripción general de las especificaciones básicas
| Parámetro |
Especificación |
| Estándar |
ASTM A252 "Especificación estándar para pilotes de tubos de acero soldados y sin costura" |
| Calificación |
Grado 3(Grado de resistencia más alto en ASTM A252) |
| Proceso |
Soldadura por arco sumergido en espiral (SSAW/HSAW) |
| Uso primario |
Pilotes de cimentación estructurales-de alta resistencia para una máxima capacidad de carga- |
2. Tabla comparativa de propiedades mecánicas
| Propiedad |
ASTM A252 Gr.3 |
ASTM A252 Gr.2 |
ASTM A252 Gr.1 |
| Límite elástico mínimo |
345 MPa (50.000 psi) |
290 MPa (42.000 psi) |
206 MPa (30.000 psi) |
| Resistencia mínima a la tracción |
455 MPa (66.000 psi) |
414 MPa (60.000 psi) |
310 MPa (45.000 psi) |
| Elongación mínima |
14%(en longitud de calibre de 2 pulgadas) |
14% |
14% |
| Relación típica entre rendimiento-y-tracción |
Menor o igual a 0,85 |
Menor o igual a 0,85 |
Menor o igual a 0,85 |
| Capacidad de carga relativa aproximada |
167%(contra Gr.1) |
141%(contra Gr.1) |
100%(Base) |
3. Composición química (típica/no-obligatoria)
| Elemento |
Rango típico |
Efecto sobre las propiedades |
| Carbono (C) |
0.25-0.32% |
Contribuyente de fuerza principal |
| Manganeso (Mn) |
1.20-1.60% |
Mejora la resistencia y la templabilidad. |
| Fósforo (P) |
Menor o igual a 0,030% |
Inferior a Gr.1/2 para una mejor dureza |
| Azufre (S) |
Menor o igual a 0,030% |
Más bajo para mejorar la soldabilidad |
| Silicio (Si) |
0.15-0.50% |
Desoxidante, mejora de la fuerza. |
| Elementos de microaleación |
V, Nb, Ti (opcional) |
Refinamiento de granos, fortalecimiento de las precipitaciones. |
| Nota: La química real varía según el fabricante; sólo las propiedades mecánicas son obligatorias. |
|
|
4. Requisitos de fabricación y control de calidad
| Requisito |
Especificación |
Parámetros críticos |
| Material de la placa/bobina |
A menudo, acero procesado termo-controlado mecánicamente (TMCP). |
Equilibrio de resistencia-resistencia mejorado |
| Proceso de soldadura |
Sierra-de doble cara típica |
Penetración completa, alta integridad. |
| Precalentamiento/temperatura entre pasadas |
Normalmente se requieren 100-150 grados |
Previene el craqueo del hidrógeno |
| Inspección de soldadura |
100% Pruebas Ultrasónicas (UT) obligatorias |
Criterios estrictos de aceptación de defectos |
| Requisito de prueba de flexión |
Curva de 180 grados sin agrietarse |
Verifica la ductilidad de la soldadura a alta resistencia. |
| Tolerancias dimensionales |
Según ASTM A252 Tabla 2 |
A menudo se especifica un control más estricto para proyectos grandes |
5. Tabla de características de desempeño
| Característica |
Rendimiento de grado 3 |
Importancia de la ingeniería |
| Capacidad de carga axial |
más altoentre los grados A252 |
Permite menos pilas o más pequeñas para la misma carga. |
| Resistencia al estrés al conducir |
Excelente |
Resiste una conducción dura sin sufrir daños |
| Resistencia a la fatiga |
Bueno (con detalles adecuados) |
Importante para cargas sísmicas/cíclicas |
| Soldabilidad |
Requiere procedimientos controlados |
El equivalente de carbono más alto necesita atención |
| Ductilidad |
Adecuado para apilamiento (14% min) |
Absorbe la energía motriz sin fracturarse por fragilidad. |
6. Aplicaciones típicas y criterios de selección
| Escenario de aplicación |
Por qué se especifica el grado 3 |
Consideraciones alternativas |
| High-Rise Buildings (>50 historias) |
Minimiza la cantidad de pila, reduce el tamaño de la tapa |
Prima de costo frente a más pilas Gr.2 |
| Plataformas costa afuera |
Alta relación de resistencia-a-peso |
A menudo requiere especificaciones suplementarias (API) |
| Zonas sísmicas |
Mejor capacidad de absorción de energía |
Puede necesitar pruebas de impacto Charpy |
| Muelles de puentes en aguas profundas |
Resiste grandes momentos de flexión. |
Protección contra la corrosión crítica |
| Cimentaciones de martillos industriales |
Soporta altas cargas dinámicas |
Las paredes más gruesas pueden ser más efectivas |
7. Especificaciones de tamaño y producción
| Parámetro |
Gama estándar |
Capacidades extendidas |
| Diámetro externo |
16" a 120" (400-3000 mm) típico |
Hasta 144" (3650 mm) posibles |
| Espesor de la pared |
Estándar de 8 mm a 50 mm |
Hasta 75 mm para aplicaciones especiales |
| Longitud |
6-12,5 m estándar individual |
Hasta 24 m con doble-unión |
| Peso por metro |
150-2500 kg/m típico |
Limitado por manipulación/transporte |
8. Consideraciones de ingeniería de instalación
| Factor |
Requisitos específicos de tercer grado |
Razón fundamental |
| Equipo de conducción |
Generalmente se necesitan martillos de mayor energía |
Una mayor resistencia requiere más fuerza motriz |
| Diseño de zapata impulsora |
Reforzado, a menudo soldado con acero de mayor calidad. |
Previene la proliferación de hongos en condiciones de conducción elevadas |
| Procedimientos de soldadura en campo |
Se requiere WPS estrictamente calificado |
Un mayor equivalente de carbono aumenta el riesgo de grietas |
| Monitoreo del estrés al conducir |
Se recomienda el analizador de hinca de pilotes (PDA) |
Asegúrese de que las tensiones permanezcan por debajo de los límites permitidos. |
| Metodología de empalme |
Soldaduras a tope de penetración total con respaldo. |
Mantener la continuidad de la fuerza. |
9. Factores económicos y de adquisiciones
| Factor |
Análisis de impacto |
Estrategias de mitigación |
| Prima de costo de material |
25-40% sobre Gr.2, 60-100% sobre Gr.1 |
Optimice el diseño de pilotes para utilizar menos pilotes o de mayor capacidad. |
| Complejidad de fabricación |
Mayor debido a los controles de soldadura |
Seleccione fabricantes experimentados con procedimientos probados |
| Plazo de entrega |
6-10 semanas típicas (más de Gr.1/2) |
La planificación temprana de las adquisiciones es esencial |
| Costos de transporte |
Similar a otros grados para las mismas dimensiones. |
No hay diferencia significativa si las dimensiones son comparables |
10. Requisitos y pruebas suplementarios
| Requisito suplementario |
Cuando se especifica |
Parámetros de prueba típicos |
| S1 - Charpy V-Muesca |
Zonas sísmicas, climas fríos. |
27J @ -20 grados típico |
| S4 - Laminación ultrasónica |
Aplicaciones críticas |
Escaneo de cuerpo completo para detectar defectos en las placas. |
| S5 - Prueba de flexión mejorada |
Condiciones de conducción severas |
Ensayos de flexión lateral en muestras de soldadura. |
| S6 - hasta-pruebas de espesor |
Paredes gruesas para cargas de flexión. |
Verificación de propiedad en dirección Z- |
| Pruebas hidrostáticas |
Rara vez especificado para pilotes |
Si se usa, 70% del rendimiento presión máxima |
11. Resumen de ventajas de diseño
| Ventaja |
Beneficio cuantitativo |
Impacto del diseño |
| Número reducido de pilotes |
Hasta un 40% menos de pilotes en comparación con Gr.1 |
Encepados más pequeños, menos excavación |
| Diámetro más pequeño posible |
Una mayor resistencia permite secciones más pequeñas |
Menos desplazamiento del suelo, instalación más sencilla |
| Mayor capacidad de configuración- |
Mayor potencial de resistencia del eje |
En algunos suelos es posible realizar pilas más cortas. |
| Mejor respuesta dinámica |
Mayor relación rigidez-a-peso |
Rendimiento mejorado bajo cargas sísmicas. |
12. Limitaciones y consideraciones especiales
| Limitación |
Explicación |
Enfoque de gestión |
| Desafíos de soldabilidad |
Mayor equivalente de carbono (normalmente 0,40-0,48) |
Cumplimiento estricto de los procedimientos de soldadura calificados. |
| Potencial fragilidad |
Una mayor resistencia puede reducir la tenacidad a la fractura |
Especificar pruebas Charpy para aplicaciones críticas |
| Disponibilidad limitada |
No todos los molinos producen regularmente Gr.3 |
Compromiso temprano con proveedores |
| Mayores tensiones de conducción |
Riesgo de daños al pilote durante la instalación |
Utilice el control del estrés de conducción, seleccione el martillo adecuado |
Recomendación técnica:
La tubería SSAW ASTM A252 Grado 3 representa lasolución de pilotaje premiumpara proyectos donde:
La capacidad de carga máxima por pilote es fundamental
Las limitaciones de espacio limitan la cantidad o el tamaño de la pila
Se anticipan condiciones de conducción severas
La carga dinámica o sísmica es significativa
Factor clave de éxito:La coordinación adecuada entre el ingeniero estructural, el ingeniero geotécnico y el fabricante de tuberías es esencial para equilibrar los mayores costos de materiales con la eficiencia de la instalación y la optimización general del sistema de cimientos.
Esta especificación proporciona lamayor rendimiento estructuraldentro del marco ASTM A252, lo que lo convierte en la opción preferida para las aplicaciones de pilotes más exigentes en todo el mundo.





