


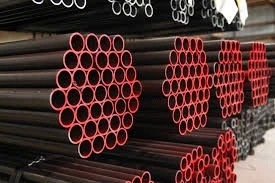

Especificación técnica de tubería ASTM A53 ERW
Descripción general
ASTM A53es una especificación estándar para tuberías de acero galvanizadas por inmersión en caliente-negras y soldadas en tres grados (A, B, F).Soldado por resistencia eléctrica (ERW)La tubería tipo F se usa comúnmente para aplicaciones mecánicas y de presión, así como para usos comunes en líneas de vapor, agua, gas y aire.
Grados y tipos de materiales
| Calificación | Tipo | Proceso | Aplicaciones comunes |
|---|---|---|---|
| Grado A | S, E, F | Sin costura, REG, soldado en horno | Plomería-mecánica de baja-presión y trabajo liviano |
| Grado B | S, E, F | Sin costura, REG, soldado en horno | Tuberías de presión, estructurales, usos de mayor resistencia. |
| Grado F | solo F | Solo REG (como-soldados) | Aplicaciones mecánicas de bajo coste-, sin prueba hidrostática |
Nota: Las tuberías ERW están disponibles en Grado A, B (cuando se tratan térmicamente después de soldar) y Grado F (-soldadas sin tratamiento térmico).
Propiedades mecánicas
| Propiedad | Grado A | Grado B | Grado F |
|---|---|---|---|
| Resistencia a la tracción, mín. | 48.000 psi (330 MPa) | 60.000 psi (415 MPa) | 45.000 psi (310 MPa) |
| Límite elástico, mín. | 30.000 psi (205 MPa) | 35.000 psi (240 MPa) | 25.000 psi (170 MPa) |
| Elongación, mín. | Varía según el espesor de la pared. | Varía según el espesor de la pared. | Varía según el espesor de la pared. |
Requisitos de elongación determinados por el espesor de la pared y el tipo de muestra según ASTM A53 Tabla X4.1
Composición química (% máximo)
| Elemento | Grado A | Grado B | Grado F |
|---|---|---|---|
| Carbón | 0.25 | 0.30 | No especificado |
| Manganeso | 0.95 | 1.20 | No especificado |
| Fósforo | 0.05 | 0.05 | No especificado |
| Azufre | 0.045 | 0.045 | No especificado |
| Cobre | 0,40 (mínimo 0,18 cuando se especifica) | 0,40 (mínimo 0,18 cuando se especifica) | No especificado |
| Níquel | 0.40 | 0.40 | No especificado |
| Cromo | 0.40 | 0.40 | No especificado |
| Molibdeno | 0.15 | 0.15 | No especificado |
| Vanadio | 0.08 | 0.08 | No especificado |
Nota: El grado F no tiene requisitos químicos específicos, pero el acero debe ser soldable.
Proceso de fabricación
Secuencia de producción de REG:
Preparación de la bobina- Bobinas de acero-laminadas en caliente o en frío-
Desenrollar y aplanar- A través de tiradas de nivelación
Preparación de bordes- Recorte para una interfaz de soldadura limpia
formando- Conformado progresivo hasta obtener forma circular
Soldadura de alta-frecuencia- Normalmente, soldadura por inducción de 100 a 400 kHz
Eliminación de rebabas de soldadura- Recorte del cordón de soldadura interno y externo
Apresto- Calibración a las dimensiones finales
Cortar a medida- Corte con sierra o soplete
Pruebas e inspección- Según los requisitos de ASTM A53
Tamaños y dimensiones estándar
| Parámetro | Gama estándar | Horarios comunes |
|---|---|---|
| Tamaño nominal de tubería (NPS) | 1/8" a 26" | SC 10, 40, 80, 120, 160, XXS |
| Diámetro externo | 0,405" a 26" | Según ASME B36.10 |
| Espesor de la pared | 0,068" a 2,000"+ | Varía según el horario |
| Longitud | Único aleatorio: 16-22 pies Doble aleatorio: 35-45 pies |
Longitudes de corte disponibles |
Tolerancias (según ASTM A53)
| Dimensión | Tolerancia |
|---|---|
| Diámetro externo | ±0,5% para D Menor o igual a 1,625" ±1,0% para D > 1,625" |
| Espesor de la pared | +12.5%, -10% del nominal |
| Longitud | +1/4", -0" para longitudes de corte |
| Peso por pie | ±10% del peso calculado |
| Rectitud | 0,05% de la desviación máxima de longitud |
Requisitos de prueba
| Prueba | Requisito | Frecuencia |
|---|---|---|
| Prueba hidrostática | Requerido para los grados A y B Presión=2S × t/D (mín. 100 psi) Duración Mayor o igual a 5 segundos |
Cada tramo de tubería |
| Prueba no-destructiva | Alternativa a la hidrostática Corrientes de Foucault, ultrasonidos u otro método aprobado |
Cada tramo de tubería |
| Prueba de aplanamiento | Para tubería soldada menor o igual a 8⅝" OD | Dos pruebas por lote |
| Prueba de flexión | Para tubería soldada menor o igual a 8⅝" OD | Dos pruebas por lote |
| Prueba de tracción | Para todos los grados | Dos por calor, por espesor de pared |
| Prueba de aplanamiento inverso | Para tubería ERW (inspección de soldadura) | uno por lote |
| Inspección Visual | Defectos superficiales, rectitud. | 100% |
*S=tensión (60 % del límite elástico), t=espesor de pared, D=diámetro exterior*
Condiciones y acabados de la superficie
| Condición | Descripción | Uso típico |
|---|---|---|
| Negro (desnudo) | Como-soldado con cascarilla de laminación | Servicio general, para pintar. |
| Galvanizado por inmersión en caliente- | Recubrimiento de zinc-después de la fabricación | Protección contra la corrosión, exterior |
| Extremo liso | Corte cuadrado, sin rosca | Aplicaciones de soldadura |
| Roscado y acoplado | Extremos roscados con acoplamientos. | Conexiones atornilladas |
| Extremo biselado | Preparado para soldar | soldadura de tuberías |
Aplicaciones comunes
Industriales y Comerciales:
Sistemas de plomería- Suministro de agua, drenaje
Sistemas de protección contra incendios- Líneas de aspersores
Sistemas HVAC- Calefacción, ventilación, aire acondicionado
Aplicaciones estructurales- Pasamanos, soportes, vallas
Sistemas Mecánicos- Aire comprimido, líneas de lubricación
Petróleo y gas:
Líneas de recolección de baja-presión
Servicios públicos- Agua, vapor, aire para instrumentos
Tuberías estructurales- Soportes, pasarelas
Construcción:
Andamio- Estructuras temporales
Pilotaje de cimientos- Estructuras de soporte
Arquitectónico- Características de tuberías expuestas
Comparación con API 5L
| Parámetro | ASTM A53 | API 5L |
|---|---|---|
| Uso primario | Propósito general, plomería, mecánica. | Tuberías de transmisión de petróleo y gas |
| Enfoque de prueba | Ensayos hidrostáticos, de aplanamiento y de flexión. | Inspección hidrostática de soldadura NDE, más completa |
| Control químico | menos estricto | Más controlado, especialmente para PSL2 |
| Servicio amargo | No diseñado para | Diseñado con consideraciones HIC/SSC |
| Trazabilidad | Básico (número de calor) | Extenso (se requiere trazabilidad completa) |
| Costo | Generalmente más bajo | Mayor (más pruebas, controles) |
Certificación dual
Muchas tuberías ERW se fabrican para cumplirtanto ASTM A53 como API 5Lespecificaciones, proporcionando:
Grado B ≈ API 5L Gr. B(propiedades similares)
Mayor comerciabilidad
Rango de aplicación más amplio
Un solo producto para múltiples especificaciones
Ventajas de la tubería ASTM A53 ERW
Costo-Efectivo- Costos de producción más bajos que los tubos sin costura
Disponibilidad- Ampliamente producido y almacenado
Dimensiones consistentes- Buena uniformidad del espesor de pared
Interior liso- Mejores características de flujo que algunas fluidas
Versatilidad- Adecuado para usos estructurales, mecánicos y de presión
Limitaciones y consideraciones
Integridad de la soldadura- La costura de REG es un punto débil potencial (aunque los procesos modernos son confiables)
Límites de temperatura- Normalmente, menos o igual a 400 grados F (204 grados) para servicio continuo
Resistencia a la corrosión- Similar a otros aceros al carbono a menos que estén galvanizados
No para servicio severo- No recomendado para cargas cíclicas, temperaturas muy bajas o ambientes corrosivos sin evaluación
Directrices de selección
Elija ASTM A53 ERW cuando:
Los requisitos de presión son moderados (normalmente < 300 psi)
La temperatura es moderada (ambiente a 400 grados F)
El costo es una consideración primordial
La aplicación es de propósito general (no es un servicio crítico)
Se necesita disponibilidad rápida
Considere alternativas cuando:
High pressure (> 500 psi) or temperature (>500 grados F)
Ambiente de corrosión severa
Carga cíclica o de fatiga
Servicio de baja temperatura (< -20°F)
Aplicaciones críticas de seguridad
Información de pedido
Especifique claramente:
Estándar y grado: ASTM A53 Grado B REG
Tipo: Escriba F (como-soldado) o especifique tratamiento térmico si es necesario
Tamaño: NPS y horario (p. ej., 4" SCH 40)
Longitud: Longitudes de corte aleatorias, doblemente aleatorias o específicas
Finalizar: Liso, roscado, biselado
Revestimiento: Negro, galvanizado o imprimado
Requisitos de prueba: alternativa hidrostática o no-destructiva
Proceso de dar un título: Se requiere certificado de prueba de fábrica
Notas de la industria
ASTM A53 Grado BA menudo se considera equivalente aAPI 5L Gr. Bpara muchas aplicaciones
Mejoras en el proceso de REGhan mejorado significativamente la calidad y confiabilidad de la soldadura
Técnicas de inspección modernas(corrientes de Foucault, ultrasonidos) proporcionan una excelente garantía de calidad
Uno de los más comúnmente especificados.estándares de tuberías de acero a nivel mundial
A menudo se hace referencia en los códigos de construcción.(IPC, UPC, NFPA) para plomería y protección contra incendios
Resumen
La tubería ASTM A53 ERW proporciona una solución económica y versátil para una amplia gama de aplicaciones de presión baja a moderada. Si bien no está tan rigurosamente controlada como la tubería API 5L para servicios críticos de hidrocarburos, ofrece un valor excelente para aplicaciones industriales, comerciales y de construcción en general. La selección adecuada basada en las condiciones de servicio y el cumplimiento de las mejores prácticas de instalación garantiza un rendimiento confiable a largo plazo-.
Nota: Para aplicaciones de presión, cumpla siempre con los códigos aplicables (ASME B31.1, B31.3, etc.) y considere las condiciones de servicio reales más allá de los requisitos mínimos de especificación.


